


Kupující laserového svařování často čelí stejné otázce ve fázi specifikace:spojitá vlna (CW) nebo pulzní?Odpověď není jednoduše "puls pro tenké, CW pro tlusté." Odrazivost materiálu, tepelná citlivost, geometrie švu, požadovaná hloubka a doba cyklu, to vše posouvá rozhodnutí různými směry. Tento průvodce vás provede fyzikou, charakteristikami paprsku, výsledky svarů a logikou nákladů, abyste mohli přizpůsobit režim laseru práci - a nikoli naopak.
1. Jak jsou klasifikovány lasery (a kam se hodí pulzní vs CW)
Laser lze kategorizovat podle vlnové délky, aktivního média nebo provozního režimu. Podle vlnové délky průmysl běžně označuje infračervené, viditelné a ultrafialové systémy. Podle aktivního média jsou na výběr CO₂ lasery, vláknové lasery, Nd3⁺:YAG pevnolátkové lasery, diskové lasery, přímé diodové lasery (DDL) a barvivové lasery. Pro svařování je nejdůležitější provozní režim -, jakým je paprsek dodáván -: spojitá vlna (CW), kvazi{6}}kontinuální vlna (QCW) nebo pulzní.
Pokud stále porovnáváte, který laserový zdroj vyhovuje vaší aplikaci, náš článek oporovnání výhod a nevýhod různých typů laserůposkytuje-vedle{1}}přehled platforem CO₂, optických vláken, Nd:YAG, disků a DDL.
Uvnitř rezonátoru světlo osciluje mezi zrcadly. Když frekvence opakování těchto shluků zůstane pod prahovou hodnotou, výstup je vydáván jako samostatné pulzy. Jakmile frekvence překročí tento práh, jednotlivé pulzy se spojí do nepřetržitého proudu. Neexistuje žádná univerzální frekvenční hranice, kterou používá každý výrobce, ale praktický rozdíl je skutečný: pulzní systémy dodávají diskrétní,-energetické pakety, zatímco systémy CW poskytují stálý tepelný vstup.
Chcete-li získat širší úvod do chování zdroje tepla, typů spojů a průmyslových režimů svařování, začněte száklady technologie laserového svařování.
|
Provozní režim laseru |
Typický rozsah{0}}četnosti opakování |
|
Pulzní |
< 10² Hz |
|
QCW (kvazi-nepřetržitá vlna) |
10² – 10³ Hz |
|
CW (kontinuální vlna) |
10³ – 10⁶ Hz |
|
Superkontinuum |
>10⁶ – 10⁹ Hz |
Tabulka 1: Praktická klasifikace pracovních režimů laseru podle opakovací frekvence. Hraniční hodnoty jsou oborové-referenční rozsahy, nikoli absolutní prahové hodnoty.
Pro cílené srovnání mezi CW a QCW konkrétně - včetně svařovacího efektu, výhod a vhodnosti aplikace - si přečtěte průvodce naPorovnání provozních režimů CW vs QCW.
2. Rovnice průměrného výkonu, kterou by měl znát každý kupující
Při řezání kovů jsou CW lasery obvykle popsány pouze výkonem. U pulzního laserového svařování definují proces čtyři parametry: špičkový výkon pulzu, trvání pulzu (šířka pulzu), opakovací frekvence (frekvence) a průměrný výkon. Vztah mezi nimi je:
Průměrný výkon=špičkový výkon pulzu × šířka pulzu × opakovací frekvence
Tato rovnice je ústředním omezením pro jakoukoli pulzní svařovací práci. Pulzní systém Nd:YAG o průměrném výkonu 500 W-může stále poskytovat špičkové pulzní výkony nad 12 kW, protože energie je zabalena do velmi krátkých, široce oddělených sérií. Díky tomuto vysokému poměru-k-průměru je pulzní svařování efektivní na reflexních kovech a tepelně citlivých sestavách.
Vláknové CW lasery dominují vysokorychlostním-svařování s hlubokým{1}}průvarem. Nedosahují stejného-pulsního špičkového výkonu jako Nd:YAG, ale udržují obrobek pod stabilním tepelným zatížením při vysokých rychlostech pojezdu. Systémy DDL jsou v oblasti CW svařování stále více konkurenceschopné: kompaktní, elektricky účinné a s téměř -top- profilem intenzity, který rovnoměrně pokrývá široké švy.
Mezi těmito dvěma extrémy je QCW vláknové laserové svařování. Systémy QCW vysílají krátké pulsy s opakovací frekvencí třídy kHz- a kombinují vysoký špičkový výkon s řízeným pracovním cyklem. Pro technologický přehled toho, jak QCW přemosťuje pulzní a CW zpracování, vizTechnologie svařování vláknovým laserem QCW přehled. Mechaniku špičkového-výkonu za sledem pulsů vizPulzní struktura QCW a špičkový výkon.
3. CW vs pulzní: Jak světelný zdroj mění svar
Představte si pulzní svařování jako beranidlo: každý pulz poskytuje silný, lokalizovaný dopad, pak se materiál ochladí, než dorazí další pulz. Výsledkem je hluboká, úzká zóna ovlivněná teplem- (HAZ) a minimální boční šíření tepla. Kontinuální svařování je spíše jako stabilní nastřelovací pistole: nižší energie jednotlivých pulzů, ale mnohem více zásahů za sekundu, takže teplo proudí nepřetržitě podél švu. Svarová lázeň zůstává otevřená déle, housenka je širší a pronikání se vytváří díky trvalému přísunu energie spíše než diskrétním rázům.
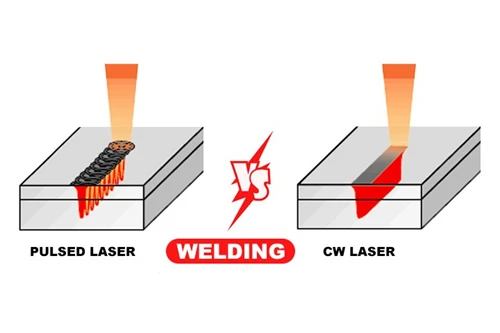
Pulzní lasery Nd:YAG jsou klasickou volbou, když záleží na přesné tepelné kontrole. Jejich vysoký špičkový výkon dokáže překonat odrazivost hliníkových, měděných a pozlacených -povrchů a dlouhá prodleva- mezi pulsy omezuje hromadění tepla. Vláknové CW lasery naopak vyhrávají rychlostí a stabilitou: vynikající kvalitou paprsku, vysokou účinností-zásuvky a dlouhými servisními intervaly. DDL přidávají další možnost pro aplikace, které potřebují rovnoměrné zahřívání na velké ploše bez nákladů na systém s vlákny nebo lampami-.
4. Gaussovský versus cylindr-klobouk: Proč je tvar paprsku faktorem výběru
Profil paprsku je často přehlížen, ale určuje, jak energie vstupuje do materiálu.
CW vláknové lasery obvykle produkují aGaussův paprsek: výkonová hustota je nejvyšší ve středu a exponenciálně klesá směrem k okrajům, čímž vzniká zvonový -profil TEM₀₀. Tato těsná koncentrace vytváří velmi vysokou špičkovou intenzitu při ostření, díky čemuž jsou Gaussovy paprsky ideální pro svařování klíčovou dírkou a jemné řezání s vysokým -poměrem stran-. V našem vysvětlení se dozvíte, jak tato soustředěná energie pohání hluboké svaryjak funguje hluboké penetrační laserové svařování.

Pulzní Nd:YAG a mnoho DDL systémů poskytuje acylindr-(plochý-top) paprsek: energie je distribuována téměř rovnoměrně po celém místě s ostrými hranami. Profily cylindr{2}}vytvářejí konzistentní ukládání energie na definované ploše, což je užitečné pro povrchovou úpravu, tepelně vodivé svařování a spoje s překrytím tenkých-plechů, kde je rovná, opakovatelná zóna tavení důležitější než maximální hloubka.
Váš výběr profilu tedy závisí na tom, zda je prioritou hloubka, rychlost nebo jednotnost.
5. Jak vypadá svar: Nepřetržitý šev vs pulzní bod
Při správných parametrech je CW vláknový laserový šev hladký a rovnoměrný, což často eliminuje potřebu následného broušení nebo leštění. Koruna je souvislá, linie špičky jsou rovnoměrné a přívod tepla je předvídatelný od začátku do konce. To je důvod, proč aplikace automobilového pohonu, bateriových přípojnic a tlustostěnných-potrubí upřednostňují CW svařování vláken.

Kontinuální svařování · Polovodičové laserové svařování pozinkovaných ocelových plechů
Pulzní Nd:YAG svar je slyšitelně odlišný: každý pulz vydá krátký zvuk klepání a ztuhlá housenka ukazuje známý vzor rybích- šupin, který je společný pro přesnou práci TIG. V režimu bodového-svařování vytváří každý impuls diskrétní nuget, který je ideální pro mikroelektroniku, lékařské přístroje a sestavy senzorů, kde musí být spoj malý a tepelně izolovaný od blízkých součástí.

Pulzní svařování · Nd:YAG laserové svařování nerezových plechů
Pulzní sady parametrů jsou složitější než CW. Operátor musí vyvážit šířku pulzu, špičkový výkon, frekvenci, rychlost pohybu a tvar vlny. CW svařování je naproti tomu z velké části otázkou výkonu, rychlosti pojezdu a polohy zaostření paprsku. Pokud se kvalita povrchu, pórovitost nebo rozstřik stane problémem, podívejte se naodstraňování závad laserového svařovacího strojeprůvodce pro systematickou diagnostiku.
6. Přizpůsobení aplikací: Když vyhraje Pulsed, když vyhraje CW
CW vláknové lasery získaly významný podíl na trhu od systémů CO₂ a Nd:YAG. Jsou stabilnější, energeticky{1}}účinnější, rychlejší a snadněji se integrují s roboty a výrobními linkami Průmyslu 4.0. Mezi typické výhry patří automobilová převodová soukolí, součásti motoru, kryty baterií, přípojnice a tlusté-trubky z nerezové oceli.
Pulzní lasery Nd:YAG si zachovávají hodnotu všude tam, kde je hlavním zájmem nízký celkový tepelný příkon: elektronika citlivá na teplo, mikro-svařované lékařské nástroje, tenkostěnné-díly pro letectví a kosmonautiku a reflexní drahé kovy. I zde konkurují vláknové lasery QCW, které nabízejí vysoký špičkový výkon s programovatelným tvarováním pulsů, ale systémy Nd:YAG stále nabízejí nižší vstupní náklady a jednodušší údržbu v mnoha malých-sériích a pracovních{5}}obchodech.
Pro malé{0}}objemové opravy, práce na prototypech nebo-flexibilitu na webu, azáklady ruční laserové svářečkynastavení může přemostit oba režimy a operátorům umožňuje přepínat mezi CW tenkými-opravami plechů a pulzními opravami bodů, aniž by museli měnit stroje.
Při pohledu do budoucna tvarování paprsku, vícepaprskové{0}}a hybridní laserové procesy čáry dále rozostřují. Otázka již není "CW nebo pulzní?" ale "která kombinace zdroje, tvaru paprsku a pulzního řízení řeší aplikaci s nejnižšími celkovými náklady?"
7. Kontrolní seznam pro konečný výběr
Použijte tento rámec pro zkrácení-seznamu správného režimu, než požádáte o cenovou nabídku:
|
Faktor výběru |
Pulzní / Nd:YAG |
CW / Fiber nebo DDL |
|
Části citlivé na teplo- |
Nejlepší - dlouhé chlazení mezi pulzy |
Riziko širšího HAZ při nízké rychlosti |
|
Tenký list (< 1 mm) |
Vynikající kontrola místa a švu |
Velmi rychle, ale může prorazit |
|
Silný řez / hluboký průnik |
Omezené, pokud není průměrný výkon vysoký |
Nejlepší - stabilní klíčová dírka při vysoké rychlosti |
|
Reflexní kovy |
Lepší - vysoký vrchol překonává odrazivost |
Dobré s vláknem s vysokým-jasem |
|
Doba cyklu / propustnost |
Na metr pomalejší |
Rychlejší průběžné švy |
|
Kosmetická úprava |
Vzor rybí-šupiny, možná bude potřeba-opravit |
Hladké, často připravené k leštění- |
|
Počáteční investice |
Spodní |
Vyšší |
|
Dlouhodobé{0}}provozní náklady |
Údržba lampy/tyče, nižší účinnost |
Nižší elektřina a údržba |
Tabulka 2: Rozhodovací matice pro pulzní vs. kontinuální laserové svařování. Hodnoty jsou typické charakteristiky procesu, nikoli absolutní záruky. Před uvedením do výroby se doporučuje ověření-svaru.
Sečteno a podtrženo:Zvolte pulzní, když díl netoleruje teplo, spoj je malý nebo materiál vysoce odráží. Zvolte CW, když rychlost, hloubka průniku a nízké náklady na metr jsou důležitější než minimalizace HAZ. Pro úlohy, které leží mezi nimi, může být nejflexibilnější cestou svařování vláken QCW nebo systém s duálním{2}}režimem.
Pokud potřebujete řešení připravené k výrobě-, prohlédněte si naši nabídkuprůmyslové laserové svařovací strojenebo prozkoumat6osá vláknová laserová svářečka QCWpro automatizované aplikace QCW. Svůj materiál a společné detaily zasílejte nainfo@kingslaser.compro ukázkové-vyhodnocení svaru.